

罗斯科技智能板房,智能吊挂 × 数字板房,打造透明高效的样衣开发体系。大货+板房混流生产,六大 AI 可视化场景,叫料 · 挂片 · 加工 · 回传,四段闭环吊挂全控。Ai报价,面料、料箱二维码,AGV智能仓储。
全流程智能吊挂 · 六大 AI 可视化场景 · 四段闭环
基于 117 个工位 / 3 条吊挂线 / 两年车间布局实践的落地总结
2025 年 罗斯科技智能板房事业部
00 摘要
样衣开发,是服装企业里最“看不见”的一段。款式多、批量小、交期紧,一张款式的开发要穿过设计、纸样、裁板、车板、质检五道环节,每个环节各有一套表格、各有一个“师傅”,数据不落地,进度靠喊,出了问题回头查,往往查不出在哪一道工序断的。
罗斯科技与惠州佳都制衣用两年时间,把一间传统板房改造成“全流程智能吊挂 + 六大 AI 可视化场景”的数字板房:117 个工位分布在 3 条吊挂线上,挂片、站位、专机、质检四个关键场景跑通全流程,从料进来到样衣出去,每一件衣服在系统里都有轨迹、有工时、有责任人。
这份白皮书把该项目的痛点诊断、方案蓝图、车间布局、六大场景与关键数据整理成册,供同样在做样衣开发数字化的企业参考。
▍ 关键数据一览
指标 | 数值 | 说明 |
工位数 | 117 个 | 分布在 3 条智能吊挂线上 |
吊挂线 | 3 条 | 吊挂线 1 / 2 / 3,分别 38 / 41 / 38 工位 |
关键场景 | 4 个 | 集中上片与配包、QA 质检、吊挂工位作业、样衣悬挂归档 |
AI 可视化场景 | 6 大 | 板房工作流、IE 工序库与 AI 报价、裁剪看板、智能车板与班组、面料仓与辅料仓、来料与物料配套 |
IE 报价效率 | 2–3 点 | 月头月尾集中报价加班时长压缩 |
拆工价样本 | 18 款 / 151 道工序 | AI 一次解析,总工时 8814 分,单款均 27.61 分 |
面料仓容量 | 91 卷 / 28 个色 | 19 卷在途,7 卷待处理,库位占用 80.0% |
批次识别效率 | 10 倍以上 | 整箱超高频群读,无需逐件对准条码 |
01 为什么传统板房必须改
▍ 1.1 痛点在六个环节,彼此并不孤立
项目启动前,我们对设计、板房、裁床、仓库、办公三楼 QA 五个部门做了现场走访,归纳出六个共性痛点。它们不是单点故障,而是一条链路上的连环卡点:
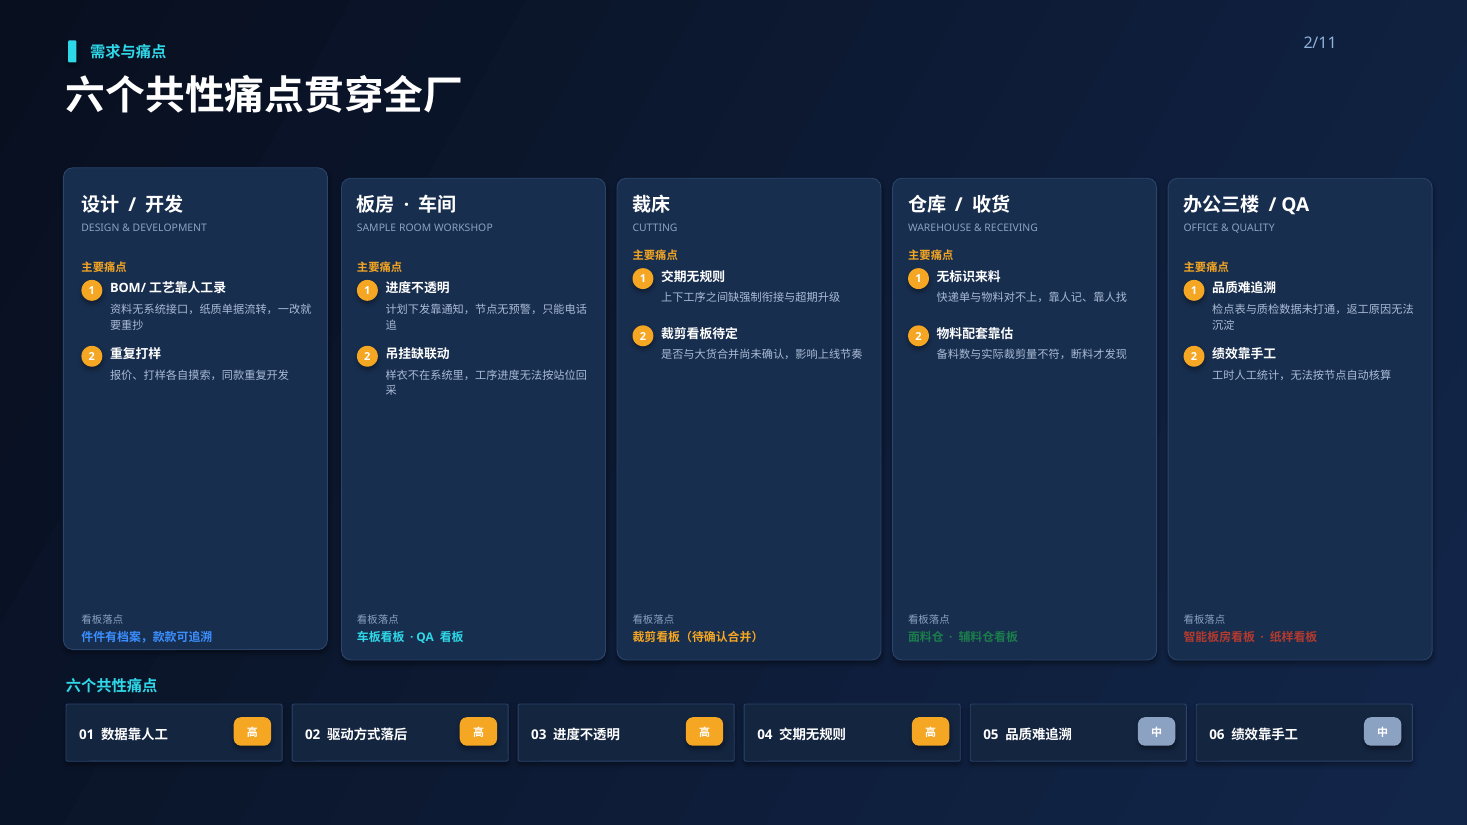
图 1-1 六个共性痛点贯穿全厂(设计 / 板房 / 裁床 / 仓库 / QA)
环节 | 主要痛点 | 导致的直接后果 |
设计 / 开发 | BOM / 工艺靠人工录;重复打样 | 资料无系统接口,纸质单据流转,一改就要重抄;报价、打样各自摸索,同款重复开发 |
板房 · 车间 | 进度不透明;吊挂缺联动 | 计划下发靠通知,节点无预警,只能电话追;样衣不在系统里,工序进度无法按站位回采 |
裁床 | 交期无规则;裁剪看板待定 | 上下工序之间没有强制衔接与超期升级;是否能与大货合并尚未确认,影响上线节奏 |
仓库 / 收货 | 无标识来料;物料配套靠估 | 快递单与物料对不上,靠人记、靠人找;辅料数与实裁数差异不符,断料才发现 |
办公三楼 / QA | 品质难追溯;绩效靠手工 | 检点表与质检数据未打通,遇返工原因无法沉淀;工时人工统计,无法按节点自动核算 |
▍ 1.2 六个痛点,三条根因
l 数据不落地 工序、工时、齐套状态大量停留在纸质单据和个人经验里,系统只记录结果,不记录过程。
l 流程不闭环 叫料、挂片、加工、回传四段之间没有强制衔接,断点在哪里没人知道,只能事后倒查。
l 协同无依据 设计、板房、仓库、QA 各看各的表,缺一个“同一份实时数据”的共同语言,沟通成本 × 工序数。
因此,智能板房的建设思路不是“上一套软件”,而是“先把物理车间的动线数字化,再让数据在动线上流动”——用智能吊挂把工序串起来,用可视化看板把数据显性化,用 AI 把重复计算自动化。
02 方案蓝图:AI 可视化驱动数字板房
▍ 2.1 一张蓝图看全链路
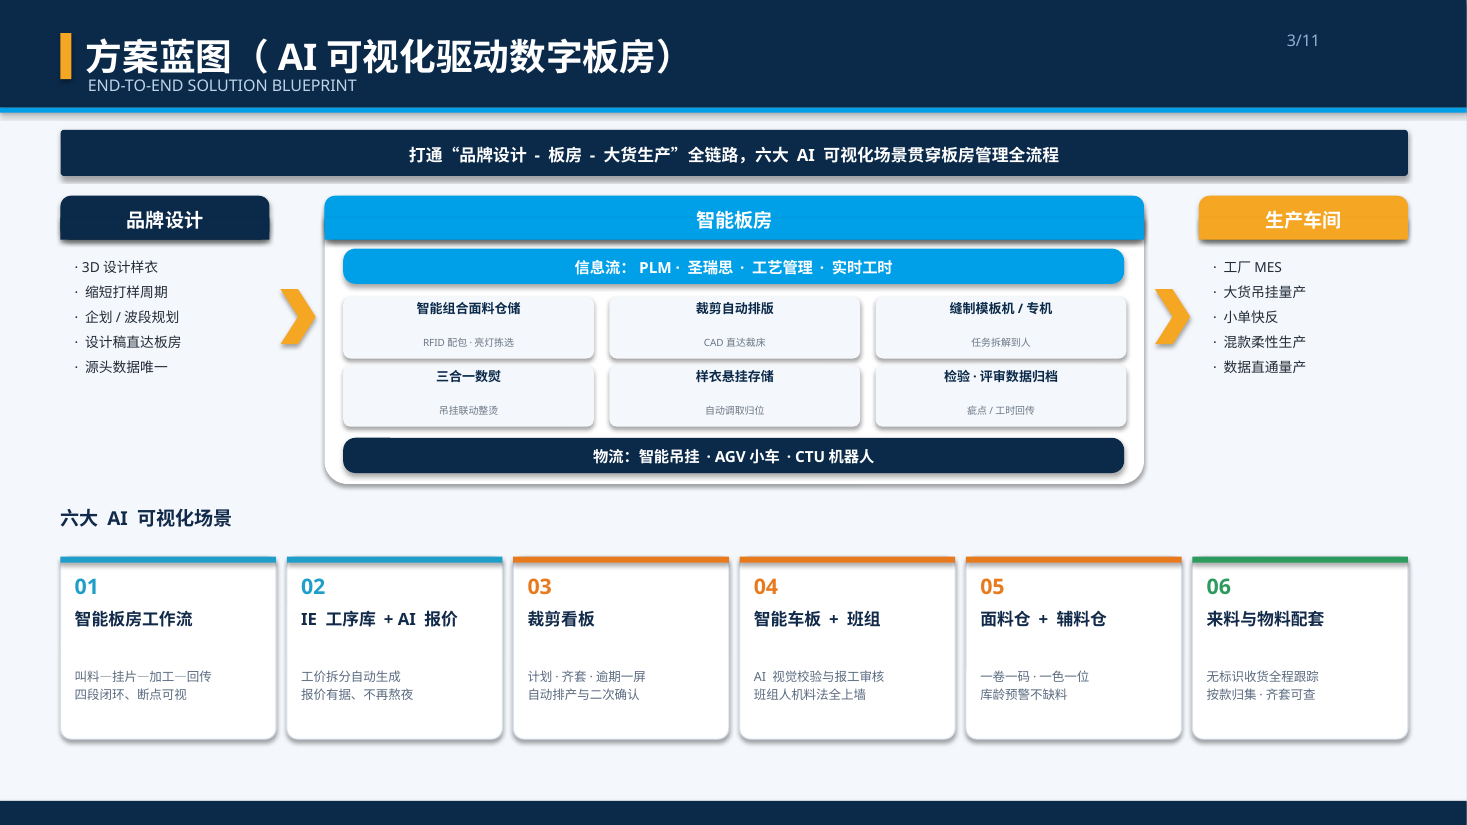
方案打通“品牌设计 — 板房 — 大货生产”全链路,中间以智能板房为核心枢纽:
图 2-1 方案蓝图与六大 AI 可视化场景
▍ 2.2 三条数据流
l 信息流 PLM · 圣瑞思 · 工艺管理 · 实时工时,负责“这件衣服该怎么干”。
l 物流 智能吊挂 · AGV 小车 · CTU 机器人,负责“这件衣服怎么到下一站”。
l 决策流 六大可视化场景把信息流与物流汇成看板,负责“现在哪里失衡、该先救哪一件”。
▍ 2.3 六大 AI 可视化场景
序 | 场景 | 解决的问题 | 关键能力 |
01 | 智能板房工作流 | 叫料—挂片—加工—回传断点看不见 | 四段闭环、断点可视、与吊挂超融合 |
02 | IE 工序库 + AI 报价 | 工价拆分靠人、报价总在熬夜 | 以图搜款、AI 拆工序、25 道标准工价 |
03 | 裁剪看板 | 计划、齐套、逾期三张表对不上 | 自动排产、二次确认、AGV 自动送料 |
04 | 智能车板 + 班组 | 工序标准不一、返工难追 | AI 视觉校验、报工审核闭环、班组人机料法全上墙 |
05 | 面料仓 + 辅料仓 | 一卷一码、一色一位做不到 | 扫码即知库位、库龄三档预警、缺料预警 |
06 | 来料与物料配套 | 无标识收货、找料靠人 | 快递单即入口、限时办、齐套可查 |
03 车间布局与关键场景
▍ 3.1 117 个工位,3 条吊挂线
历经两年的车间布局与关键场景设计,最终落地为 117 个工位、3 条智能吊挂线,大货与板房混流生产,同一套系统、同一条动线,不再为样衣单独开线。
吊挂线 | 工位数 | 工位构成 |
吊挂线 1 | 38 | 模板机 ×3、缝制站 ×29、查衫 ×1、大烫 ×5 |
吊挂线 2 | 41 | 缝纫站 ×13、专机 ×12、查衫 ×1、补压机 ×5、烫嵌机 ×2、打扣机 ×2、大烫 ×5 |
吊挂线 3 | 38 | 模板机 ×3、缝制站 ×29、查衫 ×1、大烫 ×5 |
合计 | 117 | 覆盖挂片、缝制、专机、质检、整烫全工序 |
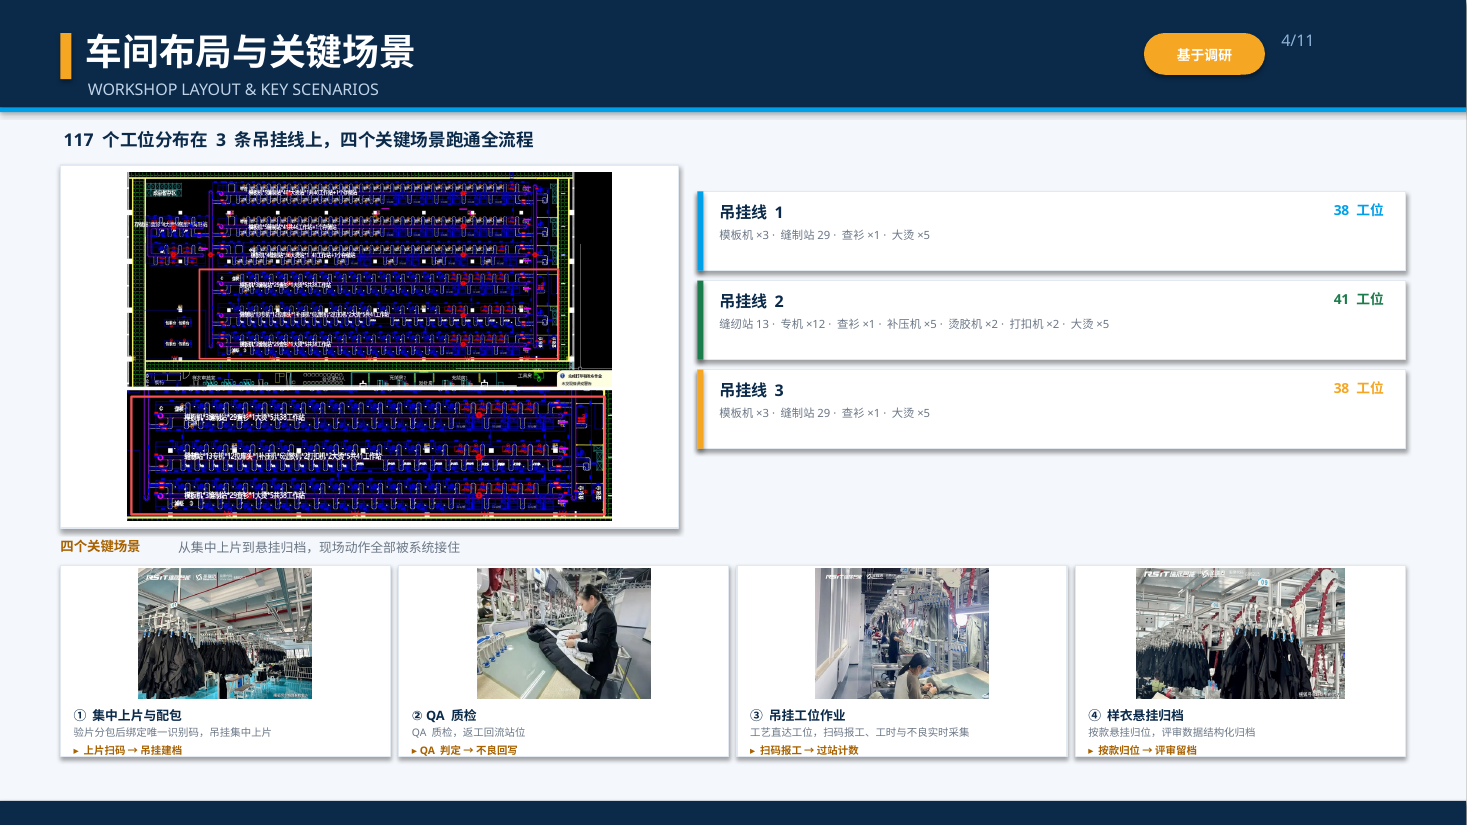
图 3-1 车间布局图与四个关键场景
▍ 3.2 四个关键场景,把现场动作全部接住
从集中上片到悬挂归档,四个关键场景定义了“人手怎么动、系统怎么记”:
场景 | 现场动作 | 系统动作 |
① 集中上片与配包 | 配片分包后统一到集包间,挂架集中上片 | 上片扫码 → 吊挂建档 |
② QA 质检 | QA 剪线、做手工回修并做质检 | QA 判定 → 不良回写 |
③ 吊挂工位作业 | 工人按站位取件、缝制、专机作业 | 扫码报工 → 过程计数 |
④ 样衣悬挂归档 | 样衣按季/款归档上架 | 录像归档 → 样衣挂架 |
这套动作设计的关键在于“不增加额外动作”:扫码、报工、判定都是原本就要做的动作,只是把记录载体从纸笔换成了扫码枪和看板。
04 场景一:智能板房工作流(四段闭环)
叫料 · 挂片 · 加工 · 回传,四段闭环吊挂全控。这是整个智能板房的骨架,其余五个场景都挂在这条骨架上。
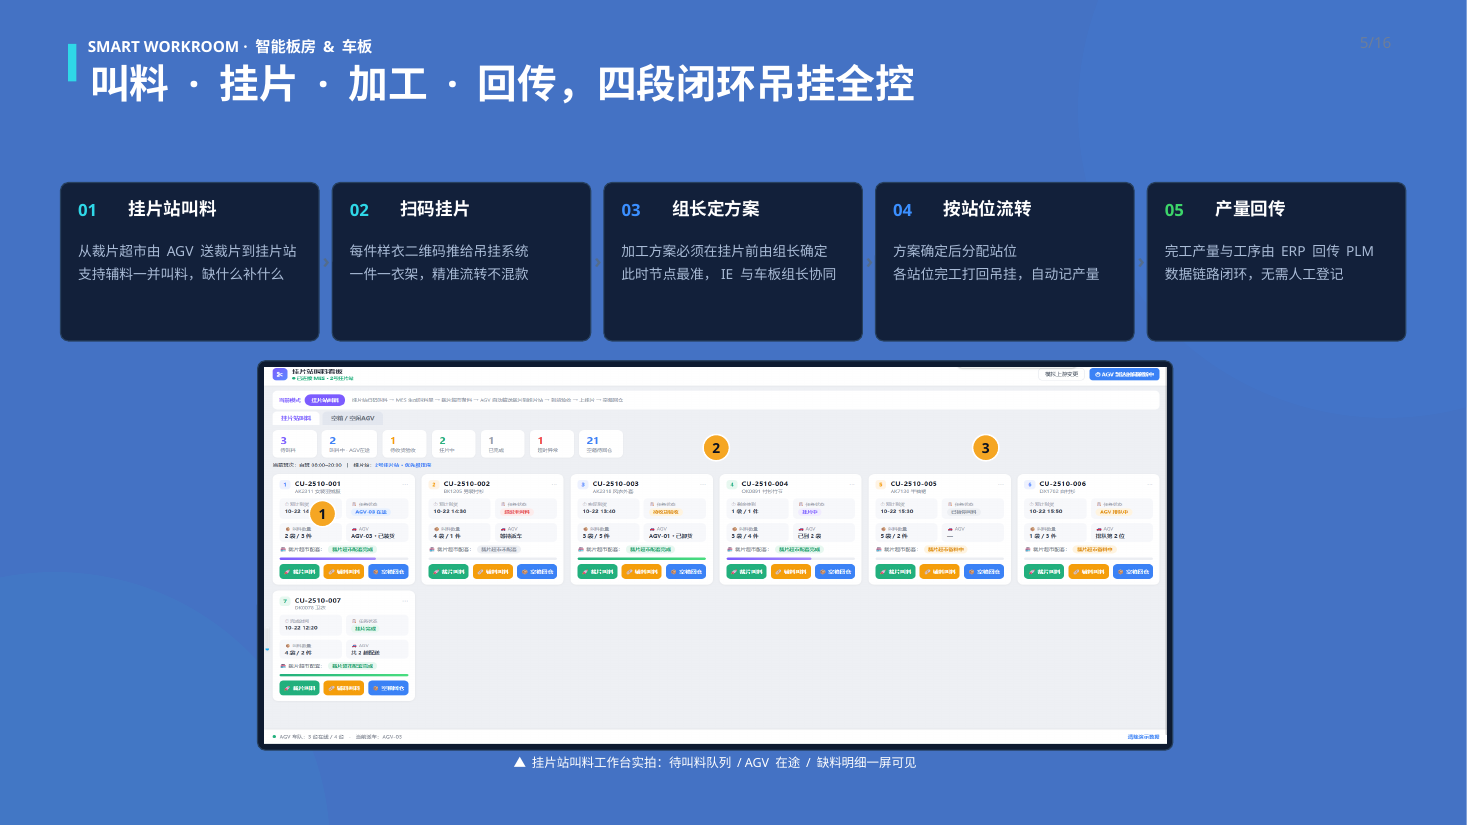
图 4-1 四段闭环与挂片站叫料工作台实拍
罗斯科技智能板房事业部 | 惠州佳都制衣智能板房项目 | 2025


